-
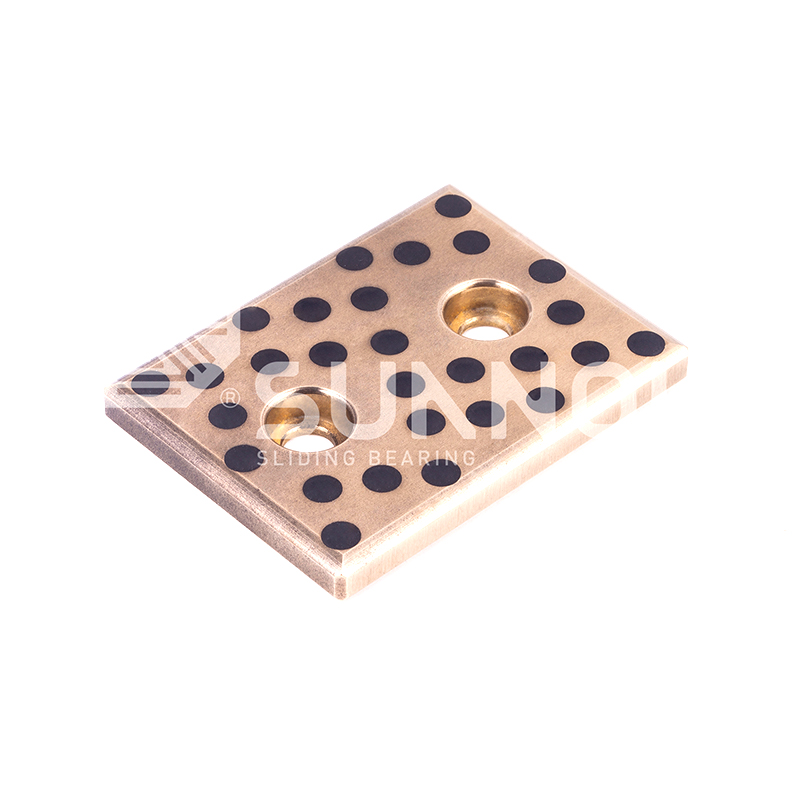
 Rulment JDB solid-lubrifiant Bucșă tubulară din bronz cu autolubrifiere Rulment cu manșon glisant înfundat cu grafit JPBW, JPBF
-
-

-

-
 SF-2 Lubrifiant Lubrifiant SF-2 Limită Sf-Lubrifiant Oilless Bucșă glisantă, Bush de graniță fără plumb
-
 SF-2 Lubrifiant Lubrifiant SF-2WC standard metric auto-lubrifiat compus cu șaibă de spălat șaibă de spălat
-
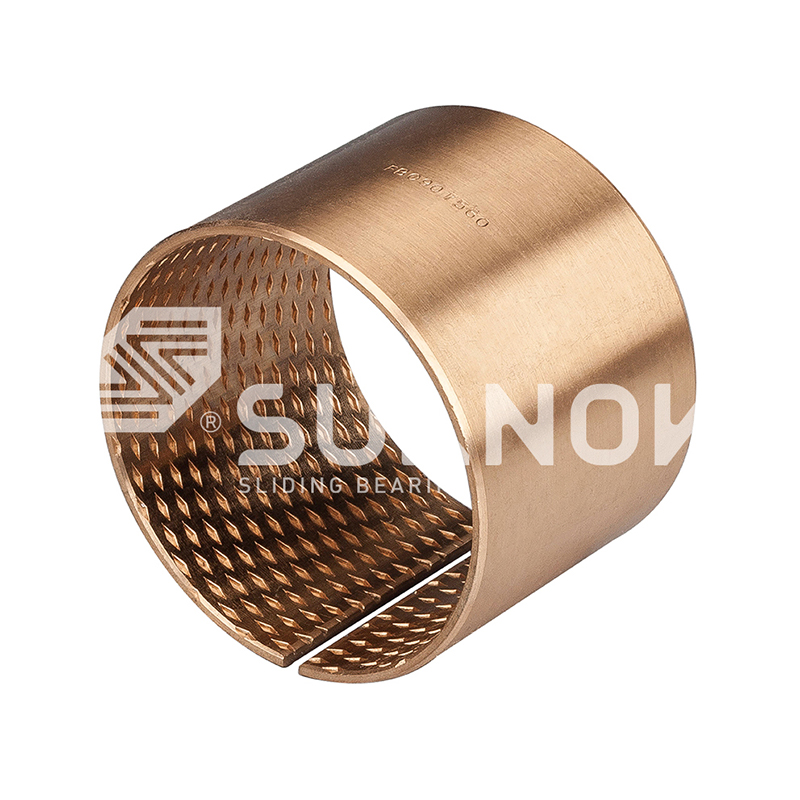 Rulment învelit de bronz FB090 Rulment învelit de bronz FB090
-
 Rulment învelit de bronz FB090 Rulment învelit de bronz FB09G


Producția de bucșe din bronz cu autolubrifiere: turnare, sinterizare și încorporare explicate
Știri din industrie-Un inginer trage o bucșă eșuată dintr-o legătură de presare: gaura este înțepată, carcasa exterioară prezintă urme de uz, iar linia de lubrifiere nu a fost niciodată specificată. Înlocuirea trebuie să supraviețuiască fără ulei, ceea ce înseamnă de obicei sau bucșă de bronz auto-lubrifiantă. Performanța sa, totuși, este decisă înainte de a ajunge la linia de asamblare - în turnătorie și cuptorul de sinterizare.
Patru căi de producție acoperă aproape fiecare bucșă din bronz auto-lubrifiantă de pe piață: turnare centrifugă, turnare continuă, turnare cu matriță de metal și sinterizare cu pulbere. Fiecare produce o structură de material diferită, iar acea structură determină capacitatea de încărcare, comportamentul la uzură, stabilitatea dimensională și costul.
De ce proces de fabricație decide performanța bucșei
O bucșă nu este doar un tub de bronz cu găuri. Procesul de fabricație stabilește dimensiunea granulelor, porozitatea și legătura dintre matrice și lubrifiantul solid. Bronzul turnat este dens și puternic, cu granule grosiere care rezistă la sarcinile de șoc; necesită buzunare prelucrate pentru dopurile de lubrifiant. Bronzul sinterizat pe un spate de oțel începe ca o pulbere, deci are o porozitate controlată care poate reține uleiul sau lubrifiantul solid în stratul însuși. Bucșele din bronz înfășurate încep ca o bandă, ceea ce le face subțiri, ușoare și economice, dar le limitează capacitatea de încărcare.
Pe scurt, procesul este specificația. Definiți mai întâi sarcina, viteza, duritatea arborelui și spațiul disponibil; apoi alegeți procesul care se potrivește.
Procese de turnare pentru bucșe din bronz
Pentru bucșele grele și cu diametru mare, turnarea este calea stabilită. În producție sunt folosite trei metode și fiecare are propria semnătură metalurgică.
Turnare centrifuga
Bronzul topit este turnat într-o matriță rotativă de oțel. Forța centrifugă presează metalul spre exterior, compactând suprafața exterioară în timp ce forțează oxizii și incluziunile mai ușoare către alezaj, de unde sunt îndepărtați în timpul prelucrării. Stratul exterior rezultat este dens, cu granulație fină și rezistentă la oboseală, ceea ce face ca turnarea centrifugă să fie procesul preferat pentru bucșele cu pereți groși expuse la sarcini de șoc și la valorile PV ridicate. Acesta este traseul pe care îl folosim pentru produse precum Bucșe auto-lubrifiante din bronz turnat JDB600 , unde matricea de bronz poartă sarcina structurală și buzunarele prelucrate dețin lubrifiant.
 Furnizori cu ridicată de rulmenți pentru bucșe de ghidare din bronz turnat cu autolubrifiere JDB-600, Zhejiang Shuangnuo Bearing Technology Co., Ltd. Este China JDB-600 Furnizori de rulmenți pentru bucșă de ghidare din bronz turnat cu autolubrifiere, company, W... Vizualizare produs →
Turnare continuă
În turnarea continuă, bronzul este topit și tras printr-o matriță de grafit răcită cu apă. Solidificarea este rapidă și controlată, dând barei sau granulație fină uniformă, cu porozitate foarte scăzută. Rotunzile turnate continue sunt punctul de plecare standard pentru bucșele prelucrate din stocul de bare, deoarece defecte precum cavitățile de contracție și segregarea sunt rare. Atunci când o serie de producție necesită chimie și proprietăți mecanice consistente pe o lungime mare, turnarea continuă este alegerea mai sigură.
Turnare matriță metalică
Pentru geometrii mai simple și loturi sensibile la costuri, bronzul poate fi turnat direct în matrițe permanente din oțel sau fontă. Sculele sunt ieftine și calitatea suprafeței este acceptabilă, dar structura granulației este mai puțin uniformă decât turnarea centrifugă sau continuă, iar rezistența la oboseală este mai mică. Turnarea matriței metalice este cea mai potrivită pentru bucșele standard cu cerințele de încărcare moderată.
Indiferent de traseul de turnare, semifabricatul mai are nevoie de prelucrare pentru a ajunge la geometria sa finală. Strunjirea, alezarea și alezarea aduc alezajul la clasa sa de toleranță specifică - de obicei H7 pentru o potrivire de rulare - iar finisarea suprafeței prelucrate controlează cât de repede se formează peliculă de lubrifiant solid pe arbore. Dacă poate să aruncați o privire mai atentă asupra detaliilor practice, v-am conturat cum sunt produse bucșele din bronz turnat într-un mediu real de turnătorie .
Încorporarea lubrifiantului solid în matricea de bronz
Odată ce semifabricatul de bronz este turnat și prelucrat, suprafața rulmentului este găurită sau frezată cu un model definit de buzunare. Aceste buzunare sunt apoi umplute cu dopuri de lubrifiant solid - în mod normal grafit amestecat cu pulberi metalice și, în unele grade, cu disulfură de molibden. Modelul dopului nu este decorativ: adâncimea, diametrul și distanța sunt calculate din limita PV și ciclul de funcționare al rulmentului. Acoperirea obișnuită a zonei de lubrifiant este de 20% până la 35% din suprafața de alunecare.
În timpul rodajului, dopurile transferă sau peliculă subțire pe arbore. Filmul respectiv, nu suprafața de bronz în sine, poartă contactul de alunecare. Acesta este motivul pentru care bucșele auto-lubrifiante funcționează bine la viteze mici și la mișcare intermitentă, unde peliculele de ulei sunt greu de întreținut. Două condiții sunt critice pentru formarea peliculei: arborele trebuie să fie întărit peste aproximativ 45 HRC, iar finisajul său de suprafață trebuie menținut la Ra 0,4 până la 0,8 microni. Un arbore moale sau aspru va abraza dopurile inainte ca filmul de transfer sa se stabilizeze.
Amplasarea dopurilor urmează zonele de sarcină ale rulmentului. O bucșă cu flanșă, de exemplu, primește dopuri atât în orificiu, cât și în fața flanșei, deoarece suprafața de împingere generează propria interfață de alunecare. În aplicații de matriță și automatizare, de exemplu, Bucșe de lubrifiere solidă JDB650 utilizați acest principiu de încorporare pentru a oferi ghidare fără întreținere la pozițiile ejectorului și ghidajului.
 Furnizori de rulmenți fără ulei JDB650 cu autolubrifiere din alamă, Comp Zhejiang Shuangnuo Bearing Technology Co., Ltd. Este China JDB650 Bucșă din alamă cu autolubrifiere Furnizori de rulmenți fără ulei, company, noi... Vizualizare produs →
Sinterizare: bucșe bimetalice cu suport de oțel
Nu orice bucșă cu autolubrifiere începe ca un semifabricat turnat. Metalurgia pulberilor construiește piesa diferită: un suport de oțel cu un strat poros de bronz sinterizat pe acesta.
Secvența de fabricație este simplă. O bandă de oțel este curățată, acoperită cu un strat de pulbere de alte de cupru și trecută printr-un cuptor la temperatura de sinterizare sub atmosferă controlată. Particulele de pulbere se leagă între ele și de oțel, formând o porozitate controlată. După sinterizare, banda este rulată până la grosimea finală, iar porii sunt impregnați cu ulei sau încărcat cu lubrifiant solid. Rezultatul este o bucșă care combină rezistența structurală a unei carcase de oțel cu comportamentul la frecare al unui strat de alunecare din bronz.
Bucșele cu spate din oțel sunt mult mai subțiri decât modelele turnate și se bazează pe o potrivire prin interferență în orificiul carcasei. Sunt soluția standard pentru pompele hidraulice, pompele cu angrenaje, compresoarele și componentele auto în cazul în care spațiul este limitat. The Rulment bimetalic 200-B cu reținere a uleiului Este un bun exemplu al acestor construcții, cu lubrifiant solid dispersat direct în stratul sinterizat.
 Rulment bimetalic de reținere a uleiului 200#B (Suport din oțel Cupru Sinter Wi Zhejiang Shuangnuo Bearing Technology Co., Ltd. Este China 200#B Rulment bimetalic cu reținere a uleiului (Sinterizare din cupru cu suport din oțel cu L... Vizualizare produs →
Diferența cheie față de bronzul turnat este porozitatea. Un strat sinterizat acționează ca un rezervor de lubrifiant; bronzul turnat nu are porozitate utilă, așa că lubrifiantul trebuie furnizat prin dopuri. Schimbul este că straturile sinterizate sunt subțiri și mai puțin tolerante la încărcarea marginilor și contaminarea decât un perete turnat solid.
Bucșe înfășurate: o alternativă mai ușoară
Pentru sarcini ușoare și medii, bucșele înfășurate oferă un traseu rapid și economic. O bandă de bronz cu dopuri de grafit prepresat este rulată într-o formă cilindrică și formată la diametrul finit. Grosimea peretelui este mică, de obicei între 1 și 2,5 mm, iar bucșa depinde de orificiul carcasei pentru sprijin. Bucșele înfășurate se presează ușor și costă mai puțin decât alternativele turnate, dar nu se potrivesc modelelor turnate în ceea ce privește rezistența la șoc sau capacitatea de încărcare. Sunt alese cel mai bine atunci când greutatea, costul și viteza de asamblare depășesc cerințele de sarcină extreme.
Controlul calității pe întreaga linie de producție
Ceea ce separă o bucșă fiabilă de o defecțiune prematură este disciplina de inspecție în fiecare etapă. În turnătoria noastră, fiecare căldură este analizată cu un spectrometru în trei etape: înainte de turnare, în timpul turnării și la turnarea finită. Secvența respectivă prinde bronz sau alamă de staniu în ceea ce privește înainte de a deveni un arbore înțepat în câmp.
Cumpărătorii ar trebui să ceară aceleași dovezi pe care le-ar cere de la orice componentă critică: rapoarte de compoziție chimică, valori ale proprietăților mecanice și înregistrări dimensionale. Dacă furnizorul poate furniza și testelor unui laborator independent, cu atât mai bine. Pentru piese non-standard, controlul dimensional contează și mai mult, deoarece potrivirea este proiectată împreună cu piesa. Acoperim partea practică a acestui lucru în ghidul nostru bucșe de bronz personalizate cu dimensiuni și toleranțe nestandard .
Comparând cele patru rute de producție
Tabelul de mai jos este o comparație de primă trecere. Utilizați-l pentru a selecta opțiunile de proces înainte de a vorbi cu un producător.
| Proces | Structura materialului | Forma tipică de bucșă | Capacitate de încărcare | Cel mai potrivit pentru |
|---|---|---|---|---|
| Turnare centrifuga | Înveliș exterior dens, cu granulație fină | Bucșe cilindrice și cu flanșe cu perete gros | Înalt | Mașini grele, prese, sarcini de șoc |
| Turnare continuă | Granulație fină uniformă, porozitate foarte scăzută | Stoc de bar prelucrat în dimensiuni personalizate | Înalt | Serii lungi de producție, calitate constantă |
| Turnare matriță metalică | Densitate adecvată, granulație mai puțin uniformă | Geometrii standard simple | Mediu-înalt | Piese standard sensibile la costuri |
| Sinterizat bimetalic | Strat poros de bronz lipit de oțel | Manșon cu perete subțire și bucșe cu flanșă | Mediu-înalt | Hidraulica, pompe cu viteze, auto |
| Bronz înfășurat | Bandă laminată cu dopuri din grafit presat | Manșon și forme de flanșă cu pereți subțiri | Mediu | Sarcini ușoare până la medii, ansambluri cu costuri reduse |
Modelele turnate și sinterizate, de asemenea, îmbătrânesc diferit. Straturile sinterizate se uzează fără probleme, dar sunt subțiri; bronzul turnat durează mai mult în condiții abrazive și cu încărcare mare pe margine. Date despre acest compromis sunt disponibile în comparația noastră longevitatea bucșei sinterizate față de bronz turnat .
Ce să cauți la un producător de bucșe
Porniți de la concluzie: alegeți un producător care controlează materialul de la topitură până la alezajul finit. O fabrică care are topește propriul bronz, îl turnează și apoi îl prelucrează pe același loc poate scurta timpii de livrare și poate elimina riscul de cumpărare semifabricată de calitate necunoscută din surse externe.
Un furnizor integrat ar trebui să vă poată arăta următoarea:
- Capacitate internă de topire și turnare, acoperind în mod ideal procesele centrifuge, continue și matrițe metalice.
- Strunjirea CNC, alezarea și frezarea pentru dimensiunile finite și finisarea suprafeței.
- Verificarea spectrometrului chimiei la fiecare căldură.
- Acces la rapoarte independente de testare de laborator pentru compoziție și proprietăți mecanice.
- Experiență documentată cu dimensiuni non-standard, toleranțe și modele de prize personalizate.
Acest nivel de control este ceea ce permite unei piese de serie JDB cu lubrifiere solidă să fie turnată dintr-un alte personalizate și prelucrate la toleranțe strânse în aceeași săptămână de producție. Este, de, diferența dintre o bucăți care se potrivește sosire și o care trebuie să reluare pe linia asamblare.
Specificațiile reale ale unei bucșe din bronz autolubrifiante sunt scrise de procesul său de fabricație. Definiți mai întâi sarcina, viteza, duritatea arborelui și spațiul disponibil. Apoi, potriviți procesul. Apoi cereți furnizorului aceleași dovezi pe care le-ați cere de la orice componentă critică - chimie, mecanică și dimensiuni. This secvență vă va oferi o bucșă care durează mai mult decât mașina pe care o protejează.
Contactaţi-ne //
Ai întrebări? Intră în contact!

Zhejiang Shuangnuo Warlle Technology Co., Ltd. Este specializată în producerea diferitelor produse de rulmenți de aliaj de cupru auto-lubrifiant
Link -uri rapide
Produse conexe
Contact
- Adăuga: Nr. 69, Tingyao East Road, Ganyao Town Industrial Zone, județul Jiashan, provincia Zhejiang, China
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-mail:
© 2024 Zhejiang Shuangnuo Warlle Technology Co., Ltd.
Rulmenți personalizați de aliaj de cupru auto-lubrifiant
