-
 Rulment JDB solid-lubrifiant Rulment pentru șaibă de împingere din bronz, fără ulei, grafit, lubrifiant solid JTW
-
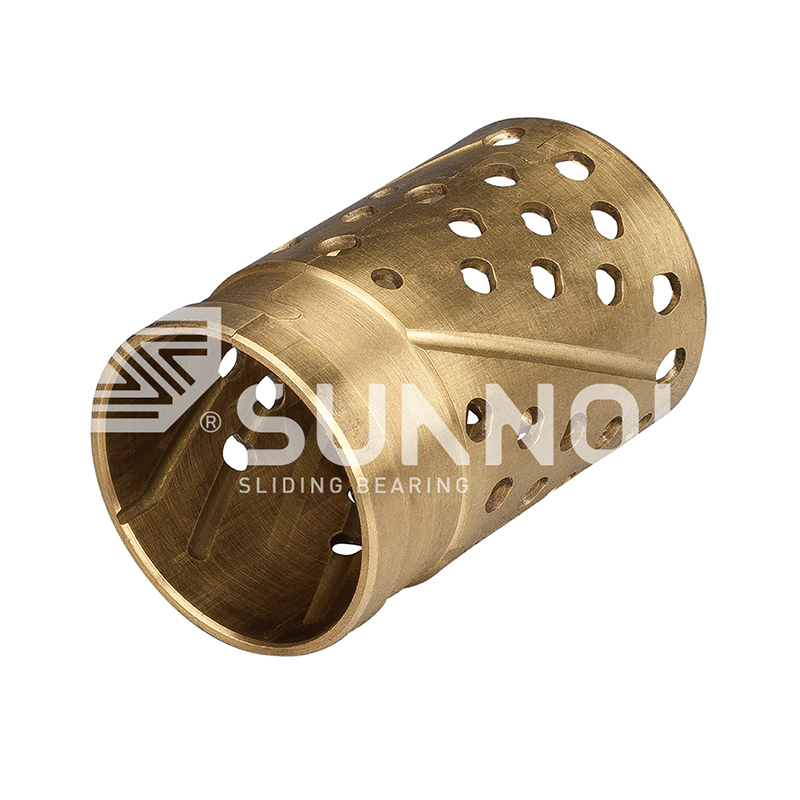
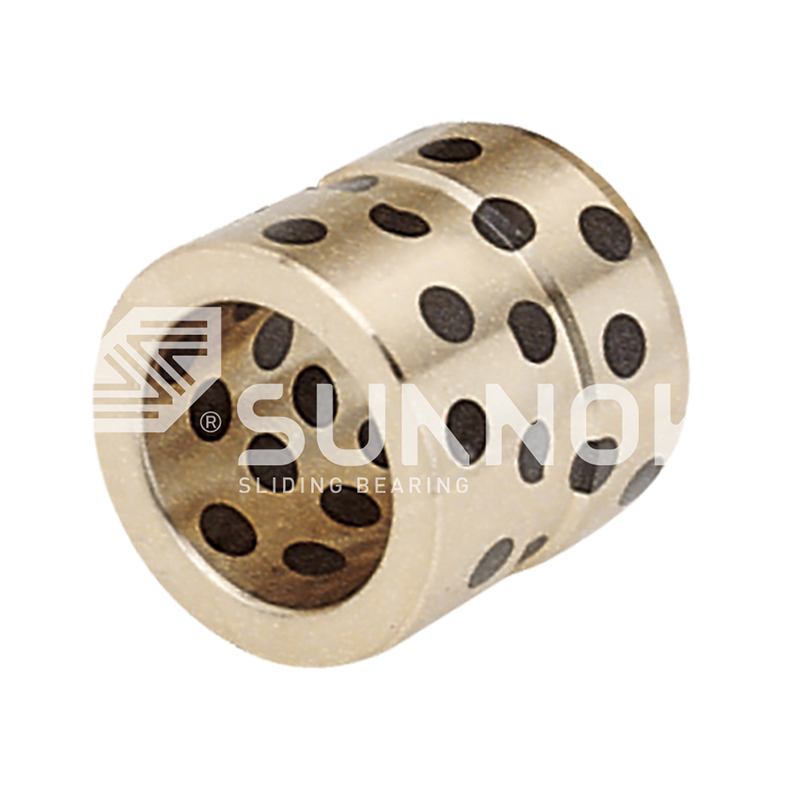 Rulment JDB solid-lubrifiant High Temperature Brass JGB Oilless Ejector Guide Bearings
-
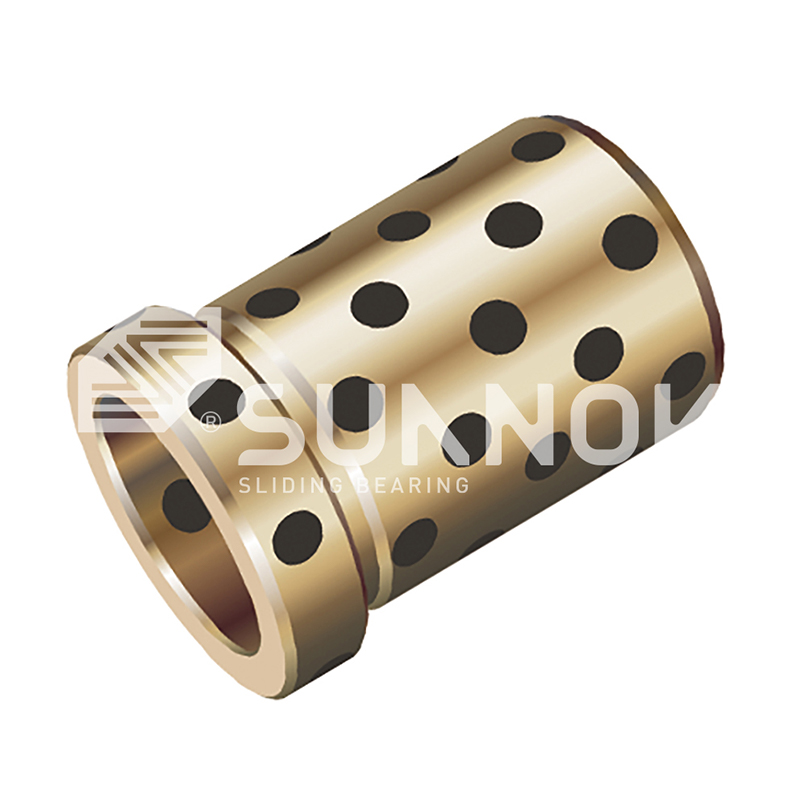 Rulment JDB solid-lubrifiant JGBF Brass Oilless Ejector Flanged Guide Bearings Bushings
-
-
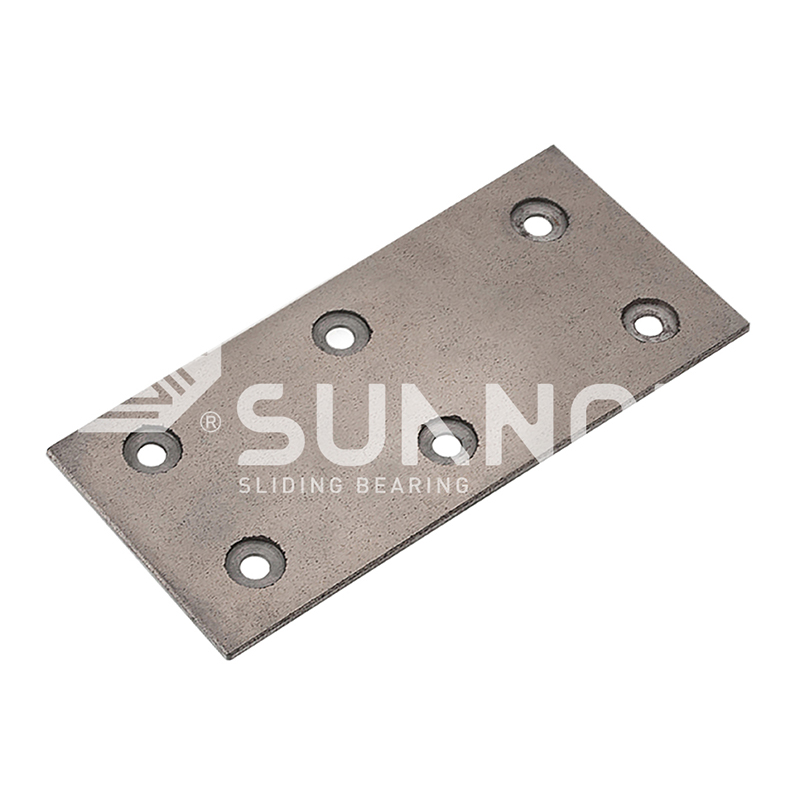 Rulment bimetalic de reținere a uleiului 200#P5 Thin Steel Graphite Insert Wear Plate, With 6 Countersunk Holes
-

-
-
 Rulment învelit de bronz FB090 FB091 Rulmar învelit din cupru


Fabricarea rulmenților cu autolubrifiere: factori cheie de producție și inspecție
Știri din industrie-Bancul de inspecție este locul unde un rulment auto-lubrifiant își câștigă durata de viață nominală, dar deciziile care decid această viață sunt luate mult mai devreme. O bucșă a matriței de ștanțare specificată pentru 20.000 de curse care se fixează la 3.000 este rareori o defecțiune a lubrifiantului; este un eșec de fabricație - un aliaj turnat în afara gradului, un dop de grafit care s-a slăbit în buzunar sau un orificiu terminat peste toleranța sa. În producția de rulmenți cu autolubrifiere, calitatea este blocată la cuptor, presă și calibre, cu mult înainte ca piesa să ajungă la mașină.
Zhejiang Shuangnuo Bearing Technology Co., Ltd. operează turnarea aliajelor de cupru, sinterizarea, prelucrarea CNC și inspecția finală sub un singur acoperiș. Această integrare nu este o revendicare de marketing; este nucleul controlului calității rulmenților, deoarece aceleași porți de material și verificări de acceptare pot urmări fiecare familie de produse, de la topire până la bucșă finită.
Turnarea aliajului de cupru: prima poartă de calitate
Capacitatea de încărcare și rezistența la uzură a unui rulment auto-lubrifiant sunt fixate la cuptorul de topire, înainte de începerea oricărei prelucrari. Matricea de cupru - bronz de staniu, bronz de aluminiu sau alamă turnată la grade naționale standard - determină duritatea, rezistența la gripare și comportamentul la încărcarea pe muchie.
Shuangnuo produce propriile semifabricate din aliaj de cupru prin turnare centrifugală, turnare continuă și turnare metal. Turnarea centrifugă împachetează microstructura pentru semifabricate cilindrice dense; turnarea continuă oferă stocuri de bare uniforme pentru tiraje lungi; turnarea cu matrițe metalice formează forme aproape nete cu mai puține resturi. Fiecare traseu modifică porozitatea și orientarea cerealelor, astfel încât metoda de turnare este în sine o decizie de performanță.
Duritatea tipică Brinell a aliajelor de cupru din rulmenți cu autolubrifiere (HB)
Valori tipice medii; acceptarea producției se bazează pe certificatul de testare spectrometrică pentru fiecare căldură.
Procesul de încorporare JDB: lubrifiant solid într-o matrice de cupru
Rulmenții solidi auto-lubrifianți JDB funcționează deoarece dopurile din grafit sau compuse poziționate cu precizie sunt blocate mecanic într-un corp din aliaj de cupru turnat. Buzunarele sunt găurite după turnare, apoi dopurile sunt presate cu interferențe controlate, astfel încât să rămână așezate sub vibrații, șocuri și cicluri termice.
Un rulment auto-lubrifiant este un rulment de alunecare în care un lubrifiant solid - de obicei grafit sau un compus pe bază de grafit - este încorporat sau dispersat prin peretele rulmentului, permițând rulmentului să funcționeze fără o alimentare externă continuă cu ulei pentru perioade îndelungate.
Doi parametri domină etapa de încorporare. Raportul suprafeței dopului echilibrează frecarea cu capacitatea de încărcare: o suprafață mai mare de lubrifiant scade frecarea, dar slăbește matricea, astfel încât modelul trebuie să respecte ratingul PV al rulmentului. Reținerea dopului decide supraviețuirea sub sarcini de șoc; un dop care se dă înapoi distruge atât bucșa, cât și arborele de împerechere. Filmul de transfer format în timpul rodajului este ceea ce face ca rulmentul să nu necesită întreținere, așa cum este detaliat în documentul nostru analiza principiului de lucru JDB .
 Bucșă din alamă cu autolubrifiere JDB650 cu lubrifiant solid încorporat Această bucșă din alamă folosește aliaj CuZn24Al6 cu dopuri de grafit încorporate pentru a forma o peliculă de transfer cu frecare scăzută, făcându-l potrivit pentru aplicații cu sarcină mare, viteză mică și greu de lubrifiat fără ulei extern. Vizualizare produs →
Rulmenți bimetalici sinterizați: suport din oțel, funcție de bronz
Rulmenții bimetalici sinterizați combină un suport de oțel pentru rezistența structurală cu un strat poros de bronz sinterizat la temperatură controlată și apoi impregnat cu lubrifiant solid. Carcasa de oțel poartă sarcina; stratul de bronz gestionează frecarea și tolerează nealinierea minoră.
Seria 200-B folosește un suport de oțel, pulbere sinterizată pe bază de cupru și lubrifiant solid dispersat pentru echipamentele grele de construcții. Familia JF-800, inclusiv JF750 fără plumb și JF20 cu conținut ridicat de aluminiu, vizează pompele hidraulice și pompele cu angrenaje în care rezistența la oboseală și adaptabilitatea sunt ambele critice.
4 căi de turnare: centrifugă, continuă, matriță metalică și sinterizare
3 porți de inspecție spectrală pe căldură
80 Mașini-unelte CNC la nivelul producției
 Rulment bimetal JF-800 cu aliaj CuPb10Sn10 pentru utilizare grea Proiectat pentru alunecare la viteză redusă, acest rulment cu spate din oțel cu un strat sinterizat de cupru-plumb-staniu oferă o rezistență excelentă la uzură și toleranță la impact pentru echipamente industriale solicitante. Vizualizare produs →
Rulmenți din bronz înfășurați: Precizie din bandă laminată
Rulmenții din bronz înveliți sunt formați prin rularea benzii de bronz în forme cilindrice sau cu flanșe, cu stratul de lubrifiant aplicat înainte de formare. Deoarece suprafața interioară poartă un model de buzunar de lubrifiant în relief, verificările critice sunt alinierea cusăturii, starea marginilor și integritatea învelișului după formare.
Familia FB090 acoperă bucșe standard învelite în bronz; varianta FB08G folosește o construcție din oțel-grafit pentru o încărcare mai grea pe margine. Versiunile cu etanșare și cu flanșă extind gama la arbori rotativi și alternativi.
Pentru rulmenții înveliți din bronz, consistența dimensională provine din scule și bandă, nu din prelucrare. Acesta este motivul pentru care procesul domină producția de bucșe metrice standardizate de volum mare.
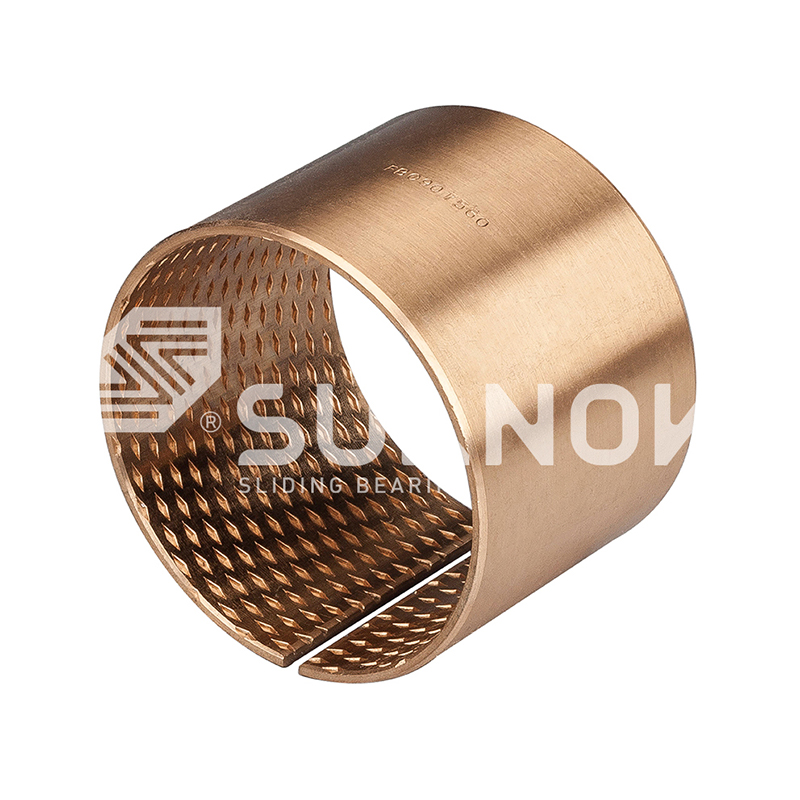 FB090 Rulment îmbrăcat în bronz cu buzunare de lubrifiere cu diamant Formată din bandă de bronz CuSn8 cu adâncituri în formă de diamant care rețin grăsimea, această bucșă auto-lubrifiantă oferă o durată lungă de viață și o capacitate mare de încărcare pentru construcții și aplicații auto. Vizualizare produs →
Prelucrarea dimensională și protocolul de inspecție finală
Protocolul de inspecție finală decide dacă un rulment ajunge la service la valoarea sa de proiectare PV sau se defectează prematur. Cele trei verificări decisive sunt toleranța dimensională, finisarea suprafeței și acoperirea lubrifiantului.
Cele peste 80 de strunguri CNC și centre de prelucrare de la Shuangnuo țin găuri, fețe de flanșă și găuri pentru dimensiuni metrice standard și desene personalizate. Deoarece același echipament taie direct din semifabricate turnate interne, verificarea dimensională rămâne constantă de la prototip la lotul de producție.
| Punct de inspecție | Metoda | Criteriu |
| Compoziția aliajului | Spectrometru, trei porți | Limite de calificare pe standard |
| Soliditatea turnării | Verificare vizuală și ultrasonică | Fără porozitate sau contracție |
| Încorporarea lubrifiantului | Acoperire priză, test de retenție | Raportul suprafeței și adâncimea scaunelor |
| Legatura strat sinterizat | Prelevare de probe prin forfecare și coajă | Forța de aderență a stratului |
| Dimensiuni | Calibre, CMM | ID, OD, flanșă pe desen |
| Finisaj de suprafață | Profilometru | Ra în cadrul caietului de sarcini |
- Selectarea materiei prime și calculul căldurii
- Topirea cu verificarea spectrometrului de încărcare a cuptorului
- Turnare pe cale centrifugă, continuă sau matriță metalică
- Prelucrare brută și de finisare pe echipamente CNC
- Înglobare cu lubrifiant solid sau finisare în strat sinterizat
- Acceptarea dimensională și materială finală
Turnat, sinterizat sau împachetat: potrivirea traseului cu aplicația
Nicio rută de producție nu domină fiecare aplicație. Rulmenții turnați în stil JDB suportă sarcini mari de șoc, piesele bimetalice sinterizate se potrivesc sistemelor hidraulice și alternative de mare volum, iar bucșele din bronz înfășurate oferă precizie economică în dimensiuni metrice standardizate.
Cast și încorporat (JDB)
Lubrifiant solid se blochează într-o matrice de cupru turnată.
Toleranță ridicată la șocuri și la sarcină pe margine.
Utilizare tipică: matrițe de ștanțare, matrițe, mașini grele.
Bimetalic sinterizat (JF-800, 200-B)
Suport din oțel cu strat de bronz sinterizat.
Rezistență ridicată la oboseală și retenție de lubrifiant.
Utilizare tipică: pompe hidraulice, pompe cu viteze.
Bronz înfășurat (FB090)
Bandă rulată cu strat de lubrifiant aplicat.
ID-uri consecvente în dimensiunile valorilor de volum mare.
Utilizare tipică: bucșe standard, aplicații de ghidare.
Toate cele trei rute împărtășesc o singură cerință: un furnizor care își controlează propriul material și prelucrarea poate oferi aceeași trasabilitate pentru o piesă de catalog și un desen personalizat și le poate susține cu un raport de testare autorizat al unei terțe părți.
Întrebări frecvente
Care este cea mai critică inspecție în fabricarea rulmenților cu autolubrifiere?
Verificarea compoziției materialului prin spectrometru este cea mai critică, deoarece o abatere a aliajului nu poate fi corectată ulterior. Verificarea cu trei porți - încărcarea cuptorului, metalul topit înainte de turnare și turnarea finită - protejează fiecare etapă ulterioară a procesului.
Cum afectează metoda de turnare performanța rulmentului?
Metoda de turnare controlează densitatea și porozitatea microstructurii. Turnarea centrifugă produce semifabricate cilindrice dense pentru bucșe de rezistență grea, turnarea continuă oferă un stoc uniform de bare, iar turnarea cu matrițe metalice produce forme aproape nete cu mai puține deșeuri de material.
Cum se mențin dopurile de lubrifiant solid?
Buzunarele sunt prelucrate la un diametru și adâncime controlate după turnare, iar dopurile din grafit sau compuse sunt presate cu interferență. Retenția este verificată prin verificări ale adâncimii de așezare și prin testarea la forfecare pe piesele reprezentative.
Poate un client să solicite dimensiuni personalizate și rapoarte de testare?
Da. Producătorii cu turnare internă și prelucrare CNC pot produce dimensiuni nestandard din desenele clienților și pot furniza rapoarte de testare autorizate de la terți care acoperă compoziția materialului și proprietățile mecanice.
Contactaţi-ne //
Ai întrebări? Intră în contact!

Zhejiang Shuangnuo Warlle Technology Co., Ltd. Este specializată în producerea diferitelor produse de rulmenți de aliaj de cupru auto-lubrifiant
Link -uri rapide
Produse conexe
Contact
- Adăuga: Nr. 69, Tingyao East Road, Ganyao Town Industrial Zone, județul Jiashan, provincia Zhejiang, China
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-mail:
© 2024 Zhejiang Shuangnuo Warlle Technology Co., Ltd.
Rulmenți personalizați de aliaj de cupru auto-lubrifiant
