-
 Rulment JDB solid-lubrifiant Rulment pentru șaibă de împingere din bronz, fără ulei, grafit, lubrifiant solid JTW
-
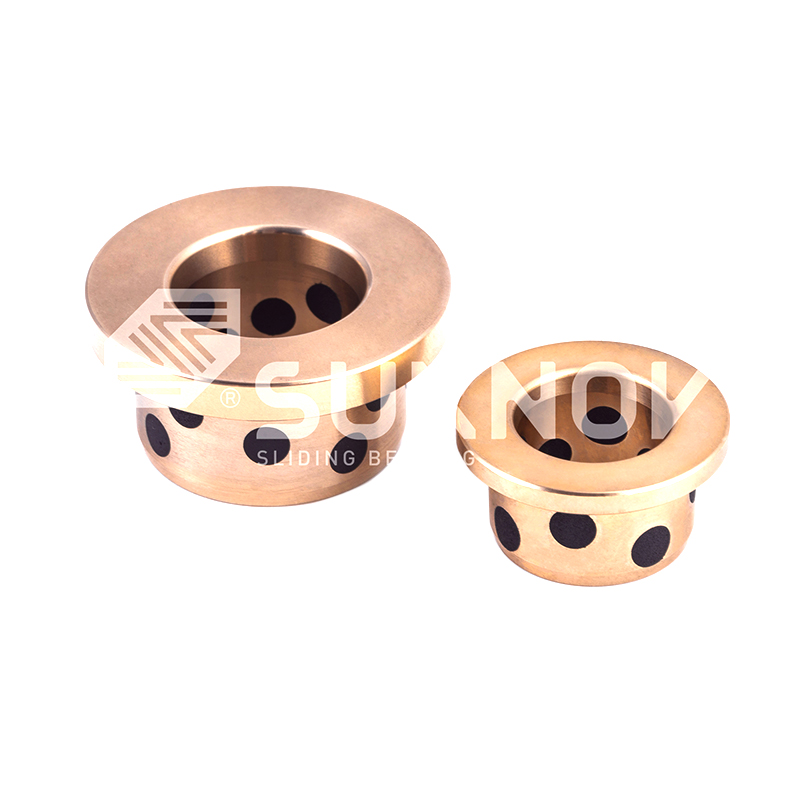 Rulment JDB solid-lubrifiant Bucșă din bronz cu flanșă din grafit, rulment cu manșon din bronz fără ulei autolubrifiant GB71 NAAMS
-
 Rulment JDB solid-lubrifiant Bucșă tubulară din bronz cu autolubrifiere Rulment cu manșon glisant înfundat cu grafit JPBW, JPBF
-
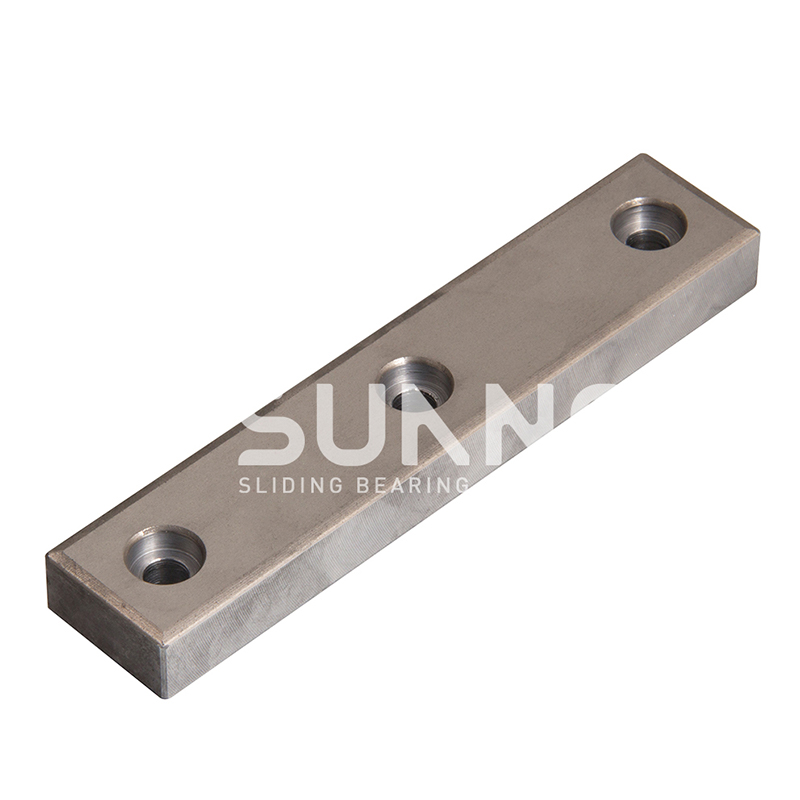 Rulment bimetalic de reținere a uleiului Self-Lubricating 200# P20 Steel Graphite Insert Wear Plate / Steel Oilless Wear Strip
-

-
-

-
 Rulment învelit de bronz FB090 Rulment învelit de bronz FB09G


Cum să selectați rulmenți auto-lubrifianți pentru mașini de turnare și turnare prin injecție
Știri din industrie-O matriță de injecție care circulă cu 25 de lovituri pe minut își mută știfturile ejectorului prin bucșele de ghidare de mai mult de o mie de ori pe oră. Pe o presă de 550 de tone, acele bucșe suportă presiuni locale de suprafață între 15 și 30 MPa, funcționează la temperaturi ale matriței de la 60 la 120°C și nu primesc niciodată unsoare după asamblare. Selectarea rulmenților auto-lubrifianți pentru matrițe și mașini de turnare prin injecție începe cu acceptarea faptului că bucșa trebuie să furnizeze propria sa lubrifiere pe durata de viață a sculei.
Un rulment auto-lubrifiant este un rulment de alunecare cu lubrifiant solid, de obicei grafit, PTFE sau o sulfură metalică, încorporat într-o matrice de aliaj de cupru sau oțel și proiectat să funcționeze fără ulei sau grăsime externă pentru întreaga sa durată de viață.
Procesul de selecție este o listă de verificare cu cinci porți: sarcina și valoarea PV, temperatura, arborele și standardele de toleranță, tipul de mișcare și caracterul practic al montajului. Cele mai multe defecțiuni ale matriței provin de la un parametru omis, de obicei încărcare.
Potriviți mai întâi sarcina și valoarea PV
Prima poartă de selecție este capacitatea de încărcare și valoarea PV, deoarece o bucșă de ghidare care nu poate supraviețui presiunii locale de suprafață va eșua, indiferent cât de bine este proiectat restul matriței.
Evaluarea PV este presiunea în MPa înmulțită cu viteza de alunecare în metri pe secundă. Pozițiile ghidajului matriței rulează lent, de obicei 0,05 până la 0,3 m/s, astfel încât presiunea domină calculul. Presiunea de suprafață locală pe știfturile ejectorului în piesele cu ambalare ridicată poate ajunge la 20 până la 50 MPa, cu mult peste limita unei bucșe simple de polimer. Un aliaj de cupru turnat cu dopuri de grafit se ocupă de această combinație, deoarece matricea de bronz poartă sarcina, în timp ce grafitul asigură lubrifiere continuă.
Comparați limitele tipice de sarcină statică ale celor patru familii principale de rulmenți utilizate în matrițe:
Capacitate de încărcare statică tipică pe serie
JDB turnat bronz 250 MPa
JF bimetalic 200 MPa
SF1 PTFE bronz 140 MPa
FB090 împachetat 120 MPa
Valorile sunt capacități de încărcare statică tipice pentru clasele standard; verificați cu raportul de testare a materialelor pentru aliajul selectat.
Bronzul turnat este implicit pentru pozițiile ejectorului și ghidajului. The mecanism de transfer-film al rulmenților JDB cu lubrifiere solidă explică de ce această familie funcționează atât de bine în aplicații lente, de înaltă presiune.
250 MPa Capacitate de încărcare statică, bronz turnat JDB
2,5 MPa m/s Limită PV pentru funcționare uscată
300°C temperatura maximă de serviciu
Confirmați temperatura și expunerea chimică
A doua poartă este temperatura, deoarece lubrifiantul solid și matricea rulmenților au fiecare limite termice definite care decid ce serie este sigură de specificat.
Alegerea rășinii setează temperatura matriței:
- Rășini de bază: temperaturi de matriță de 40 până la 80°C.
- Materiale plastice de inginerie: temperaturi de matriță de 80 până la 120°C.
- Zone cu canal fierbinte și porți supapelor: scaune lagăre la 150 până la 200°C.
Un rulment SF1 pe bază de PTFE se menține în limitele nominale până la aproximativ 250°C continuu, în timp ce tipurile de bronz încorporate în grafit își păstrează pelicula de lubrifiere la 300°C sau mai mult.
Peste 200°C, bronzul încorporat în grafit durează mai mult decât rulmenții pe bază de PTFE, deoarece grafitul nu se oxidează considerabil sub 450°C, în timp ce PTFE începe să piardă suportul de sarcină aproape de 260°C.
Contează și expunerea la substanțe chimice. În celulele de turnare în care operatorii șterg stâlpii de ghidare cu solvent sau în care spălarea face parte din program, comandați variante din oțel inoxidabil sau sigilate, astfel încât agenții de curățare să nu poată spăla lubrifiantul solid de pe marginile deschise.
Verificați standardele de duritate, finisare și toleranță a arborelui
A treia poartă este împerecherea tribologică, deoarece rulmentul este la fel de bun ca arborele care merge împotriva lui, iar clasa dimensională trebuie să se potrivească cu standardul matriței folosit la atelier.
Duritatea arborelui pentru știfturile ejectorului și stâlpii de ghidare trebuie să fie de 45 până la 55 HRC. Sub 40 HRC, particulele de grafit dur încorporate în bronz acționează ca o pilă pe un ax moale. Finisajul suprafeței ar trebui să fie Ra 0,4 până la 0,8 microni. Finisajele mai aspre răzuiesc filmul de transfer; Finisajele în oglindă nu oferă filmului nimic de care să se lipească. Știfturile ejectorelor placate cu crom sau nitrurate sunt perechea standard pentru rulmenții de ghidare JDB din matrițe pentru automobile.
Pentru sculele auto, comandați rulmentul de ghidare la aceeași funcție de ajustare a formei ca standardul NAAMS.
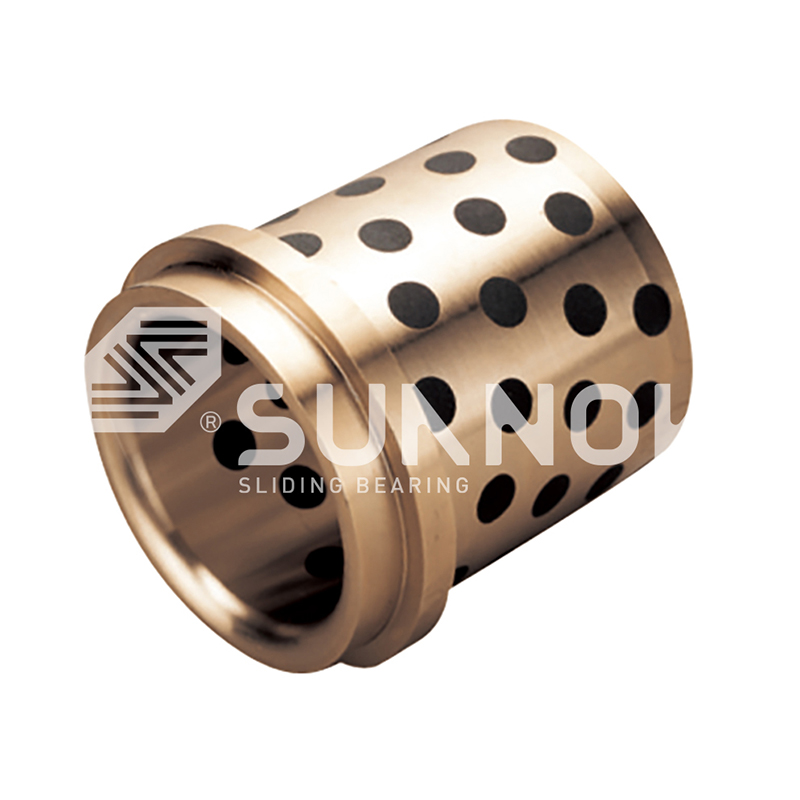 Bucșă din bronz cu flanșă dublă cu grafit, cu NAAMS Form-Fit Această bucșă din bronz cu flanșă dublă se potrivește cu standardele de scule NAAMS și oferă o locație axială bidirecțională fără hardware suplimentar. Dopurile sale din grafit permit funcționarea fără întreținere la sarcini mari, făcându-l un înlocuitor direct pentru ghidajele matrițelor auto. Vizualizare produs →
Pentru mașinile europene, utilizați profilul DIN 9834 și versiunile cu flanșă metrică (JFB650, JFBB) pentru montarea prin orificiu de acoperire.
 Bucșă de guler din alamă fără întreținere conform DIN 9834 cu inserții din grafit Această bucșă de guler DIN 9834 oferă o poziție axială pozitivă pentru sculele de presare europene. Corpul din alamă cu inserții din grafit funcționează fără lubrifiere externă, iar gulerul simplifică instalarea - trebuie doar să verificați potrivirea carcasei H7 și limitele forței de apăsare. Vizualizare produs →
| Poziție | Duritatea arborelui | Finisaj de suprafață | Seria preferată |
| Bolt de ghidare a ejectorului | 50 până la 55 HRC | Ra 0,4 microni | JEGB / JOSG |
| Pilon de ghidare | 45 până la 50 HRC | Ra 0,6 microni | GB61 / DIN 9834 |
| Placă de uzură glisată | 45 HRC minim | Ra 0,8 microni | IESW / JPBW |
| Tija ejector hidraulic | 55 până la 60 HRC | Ra 0,4 microni | SF1D |
Verificați toleranța diametrului interior al rulmentului față de diametrul real al știftului înainte de a prelucra carcasa. O eroare de interferență de 0,02 mm apare ca un ejector blocat în primele 100 de cicluri.
Când comandați de la Zhejiang Shuangnuo Bearing Technology Co., Ltd., raportul de testare a materialului confirmă calitatea aliajului și proprietățile mecanice pentru fiecare lot.
Potriviți seria cu profilul de mișcare
A patra poartă este de tip mișcare, deoarece cursele ejectorului, stâlpii de ghidare, șinele de glisare și ejectoarele hidraulice impun combinații foarte diferite de presiune și viteză.
Mecanismele de evacuare sunt pozițiile cu cea mai mare sarcină și cea mai mică viteză dintr-o matriță. Lagărele de ghidare a ejectorului JEGB și JEGBK folosesc bronz turnat cu dopuri din grafit, prelucrați pentru a se potrivi cu ansamblul plăcii ejectorului.
 Bucșă din bronz cu flanșă centrală cu grafit solid pentru matriță și automatizare Conceput pentru mecanismele de ejectare și automatizare, această bucșă cu flanșă centrală oferă o referință axială într-un singur punct, în timp ce inserțiile din grafit se ocupă de sarcini statice mari și de alunecare cu viteză redusă. Se potrivește pozițiilor în care presiunea de suprafață depășește 20 MPa fără ulei. Vizualizare produs →
Bronz turnat cu dopuri de grafit (JDB)
Alegeți pentru știfturi de evacuare, stâlpi de ghidare și plăci de uzură care rulează sub 0,3 m/s cu presiunea suprafeței peste 20 MPa. Sarcină statică mare, toleranță la temperatură ridicată, frecare scăzută odată ce se formează filmul de transfer de grafit.
PTFE-bronz pe oțel (SF1)
Alegeți pentru poziții mai rapide și mai ușoare, cum ar fi tije hidraulice de evacuare, arbori pompe cu angrenaje și glisiere care rulează peste 0,3 m/s. Frecare mai mică și funcționare mai silențioasă, dar verificați limita de temperatură continuă de 250°C.
Regula generală: sub 0,3 m/s cu presiune peste 20 MPa este teritoriul JDB; peste 0,3 m/s cu sarcini ușoare este teritoriul SF1; Forțele hidraulice oscilante mari necesită seria JF cu suport din oțel bimetalic.
Confirmați detaliile de prelucrare, montare și întreținere
A cincea poartă este practică: confirmați că bucșa poate fi prelucrată pe carcasă, instalată fără deteriorarea marginilor și inspectată în timpul întreținerii programate a matriței.
Calitățile de bronz turnat se mașinează bine, ceea ce înseamnă că puteți termina alezajul la toleranța exactă a carcasei după ce carcasa în sine este sudată sau reparată. Acest flux de lucru produce o decizie repetabilă de selecție pentru orice matriță sau mașină de turnat:
- Definiți ciclul de funcționare: curse pe minut, lungimea cursei și ore de funcționare pe an.
- Calculați presiunea maximă la suprafață și viteza de alunecare pe scaunul rulmentului.
- Înregistrați cea mai ridicată temperatură susținută la locul rulmentului, nu temperatura suprafeței matriței.
- Specificați duritatea arborelui, finisarea suprafeței și standardul de toleranță: metric, NAAMS sau DIN.
- Selectați seria și geometria rulmenților: cilindric, cu flanșă, șaibă de presiune sau placă de uzură.
- Confirmați permisele de prelucrare și solicitați rapoarte de testare a materialelor înainte de producție.
Acești rulmenți nu necesită întreținere prin proiectare, dar arborele de împerechere nu este. Inspectați arborele pentru zgârieturi sau rugină la fiecare fereastră de întreținere programată, ștergeți praful abraziv și înlocuiți bucșa când jocul de rulare atinge limita de uzură inițială. Relubrifierea unui rulment de grafit încorporat cu grăsime este de obicei o greșeală, deoarece grăsimea atrage praful de mucegai, schimbă regimul de frecare și împiedică formarea peliculei de transfer de grafit. Rapoartele de testare de la terți care acoperă compoziția materialului și proprietățile mecanice sunt disponibile la cerere.
Întrebări frecvente
Ce rulment auto-lubrifiant este cel mai bun pentru știfturile de ghidare ale ejectorului?
Lagărele de ghidare ale ejectorului din bronz turnat JDB, cum ar fi JEGB, JEGBK și JOSG sunt alegerea standard, deoarece știfturile ejectorului sunt lenți, de înaltă presiune și fierbinți. dopurile de grafit furnizează o peliculă de transfer continuu, în timp ce matricea de bronz poartă sarcina.
Ce duritate a arborelui necesită un rulment auto-lubrifiant?
Specificați 45 până la 55 HRC cu un finisaj de suprafață de Ra 0,4 până la 0,8 microni. Arborele mai moi sunt tăiate de particulele dure de grafit, iar suprafețele aspre împiedică lipirea filmului de transfer.
Acești rulmenți pot funcționa complet uscat?
Da. Lubrifiantul solid încorporat este sistemul de lubrifiere. Rulmentul formează o peliculă de transfer pe arbore în primele ore de funcționare, iar ulterior funcționarea uscată este normală. Nu adăugați unsoare decât dacă furnizorul specifică o versiune cu lubrifiere hibrid.
Cât durează un rulment de ghidare auto-lubrifiant?
La 20 MPa și 0,1 m/s, o bucșă de ghidare JDB depășește de obicei 10.000 de ore de funcționare înainte ca spațiul liber să depășească toleranța. Mențineți presiunea în timp ce viteza sub 2,5 MPa m/s și monitorizați jocul arborelui la întreținerea programată.
Pentru o vedere completă a familiilor JDB, SF1, JF și FB090, comparați catalog rulmenți auto-lubrifianți .
Contactaţi-ne //
Ai întrebări? Intră în contact!

Zhejiang Shuangnuo Warlle Technology Co., Ltd. Este specializată în producerea diferitelor produse de rulmenți de aliaj de cupru auto-lubrifiant
Link -uri rapide
Produse conexe
Contact
- Adăuga: Nr. 69, Tingyao East Road, Ganyao Town Industrial Zone, județul Jiashan, provincia Zhejiang, China
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-mail:
© 2024 Zhejiang Shuangnuo Warlle Technology Co., Ltd.
Rulmenți personalizați de aliaj de cupru auto-lubrifiant
